
GUÍA · SUBLIMACIÓN · PRODUCCIÓN
Cómo calcular la capacidad de producción en sublimación
Calcular la capacidad de producción en sublimación sirve para responder una pregunta práctica: ¿cuánto trabajo puedes aceptar y terminar con el equipo, el tiempo y el proceso que realmente tienes? La respuesta no sale de multiplicar únicamente el tiempo de prensado. Debes medir el flujo completo, localizar el cuello de botella y comparar la carga comprometida contra minutos disponibles.
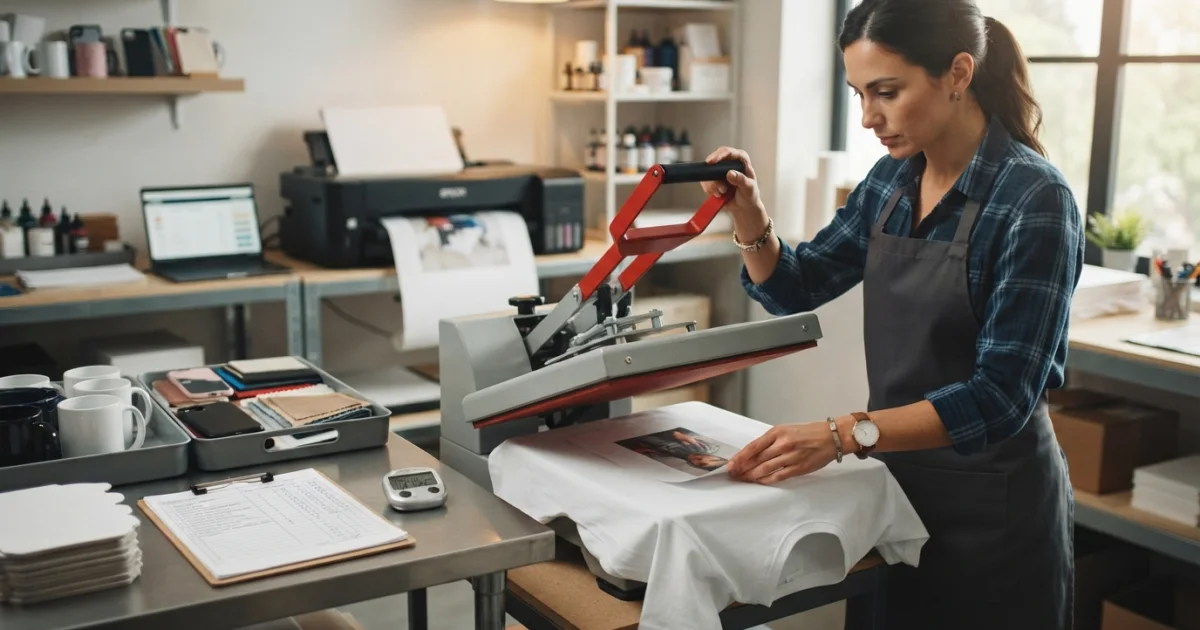
Esta guía no intenta decirte cuántas piezas “debería” producir un taller. Esa cifra depende del producto, equipo, operador, layout, archivos, lote y especificaciones de cada material. El objetivo es construir un método con tus propios tiempos. Si todavía estás montando el espacio físico, puede ayudarte primero la guía sobre cómo organizar un taller de sublimación en casa.
Qué es la capacidad de producción y por qué no es sólo la prensa
La capacidad es la cantidad de trabajo que un sistema puede terminar dentro de un periodo definido. En sublimación, el sistema suele tener varias etapas conectadas: recibir o preparar el archivo, imprimir, cortar o acomodar, fijar el transfer, preparar el blank, aplicar calor, retirar, dejar enfriar cuando corresponda, revisar calidad y empacar.
Si una prensa completa transferencias rápidamente pero la preparación del producto avanza más lento, acumularás trabajo antes de la prensa. Si la impresión no abastece el ritmo de transferencia, la prensa quedará esperando. Por eso conviene medir cada etapa que limita el flujo, no sólo la máquina más visible.
La capacidad sostenible del proceso completo está limitada por su cuello de botella. Acelerar una etapa que ya tiene capacidad sobrante no necesariamente aumenta las piezas terminadas.
1. Dibuja el flujo real de un pedido
Empieza con una familia de producto que fabriques con frecuencia. Escribe las etapas en el orden en que realmente ocurren. No uses el proceso ideal que te gustaría tener; documenta el que hoy ejecutas.
| Etapa | Qué medir | Pregunta útil |
|---|---|---|
| Archivo | Revisión, ajustes y preparación | ¿Cuánto trabajo ocurre antes de imprimir? |
| Impresión | Preparación y salida útil | ¿La impresora mantiene abastecida la siguiente etapa? |
| Preparación | Corte, fijación, limpieza y carga | ¿Cuánto tiempo activo requiere cada pieza o lote? |
| Transferencia | Ciclo efectivo del equipo | ¿Cuántas unidades procesa cada ciclo real? |
| Acabado | Retiro, enfriado, revisión y limpieza | ¿Qué tareas deben terminar antes de liberar la pieza? |
| Empaque | Protección, etiqueta y agrupación | ¿Cuánto trabajo queda después de producir? |
Algunos productos omiten etapas y otros añaden más. Lo importante es que tu mapa coincida con el trabajo que consume capacidad.
2. Separa tiempo activo de tiempo de máquina
No todos los minutos consumen recursos de la misma manera. Mientras una máquina realiza una operación automática, quizá puedas preparar la siguiente pieza; en otros casos necesitas permanecer atendiendo el equipo.
Registra dos tipos de tiempo:
- Tiempo activo: minutos en los que una persona debe cortar, colocar, revisar, empacar o ejecutar otra tarea.
- Tiempo de equipo: minutos durante los que una impresora, prensa u otro equipo está ocupado y no puede procesar el siguiente trabajo equivalente.
Esta separación evita sumar minutos que sí pueden ocurrir en paralelo. También evita el error contrario: asumir que el ciclo anunciado por una máquina representa todo el trabajo necesario para entregar una pieza.
3. Mide ciclos reales por producto o familia
Cronometra lotes normales, no una demostración preparada para ir lo más rápido posible. Registra inicio y fin de cada etapa, número de unidades buenas y cualquier incidencia. Repite la medición en distintos días para detectar variaciones.
Si produces artículos diferentes, crea una ficha por familia. Una taza, una playera y un blank plano pueden usar equipos distintos, requerir preparaciones diferentes y ocupar la prensa de otra forma. Sumarlos como “tres piezas” oculta su carga real.
Para mejorar la consistencia técnica antes de medir volumen, revisa también la guía de errores de sublimación y cómo solucionarlos. Una capacidad aparente alta pierde valor si genera retrabajos.
4. Calcula la capacidad teórica de cada estación
Cuando conoces el ciclo efectivo de una estación, puedes estimar su capacidad teórica con una fórmula sencilla:
El ciclo efectivo debe representar lo que realmente bloquea esa estación. Si para iniciar el siguiente ciclo debes descargar, limpiar, acomodar y volver a cargar, esas actividades forman parte del tiempo de ocupación. Si una tarea puede ejecutarse completamente en paralelo sin detener la estación, regístrala en su recurso correspondiente.
No redondees la capacidad hacia arriba para prometer pedidos. La fórmula es una referencia de planificación, no una garantía de salida perfecta.
5. Localiza el cuello de botella
Calcula la capacidad de las etapas críticas y compáralas. La que menos trabajo puede procesar por periodo es el cuello de botella actual. Esa estación determina cuánto puede salir del sistema mientras las demás condiciones se mantengan.
Una forma visual de detectarlo es observar dónde se acumula trabajo en proceso. Si siempre hay piezas preparadas esperando la prensa, la transferencia puede estar limitando. Si la prensa queda ociosa mientras esperas impresiones o archivos, la limitación está antes. Si el producto terminado se amontona sin revisar o empacar, el cuello puede estar después de la transferencia.
El cuello de botella también puede cambiar según el producto. Por eso conviene evitar una única cifra de capacidad para todo el negocio.
6. Convierte los pedidos a minutos de carga
Para planificar una semana con productos mezclados, convierte cada pedido a la cantidad de minutos que exigirá de los recursos limitantes. Así puedes sumar carga comparable aunque las unidades sean distintas.
Por ejemplo, si tu ficha registra el tiempo efectivo por lote de una familia y otra utiliza una estación diferente, asigna a cada pedido la carga que genera en impresión, preparación, transferencia y acabado. Después compara esos minutos contra los minutos realmente disponibles en el periodo.
| Pedido | Preparación | Impresión | Transferencia | Acabado |
|---|---|---|---|---|
| Familia A | Minutos medidos | Minutos medidos | Minutos medidos | Minutos medidos |
| Familia B | Minutos medidos | Minutos medidos | Minutos medidos | Minutos medidos |
| Total comprometido | Suma de carga | Suma de carga | Suma de carga | Suma de carga |
Este método revela antes de aceptar un pedido si una estación quedará saturada aunque otras todavía tengan horas libres.
7. Distingue capacidad teórica de capacidad planificable
Un turno no contiene sólo producción continua. Existen preparación inicial, cambios de trabajo, limpieza, mantenimiento, pausas, recepción de materiales, atención al cliente e incidencias. En lugar de inventar un “porcentaje de eficiencia” universal, mide cuánto tiempo de tu jornada termina disponible para cada recurso.
Puedes llevar durante varias semanas un registro simple de minutos disponibles, minutos productivos y causas de pérdida. Esa información te permite construir un margen operativo propio y ajustar fechas con más criterio.
La meta no es utilizar cada minuto al límite. Una agenda sin espacio para variación convierte cualquier retraso pequeño en una cadena de entregas incumplidas.
8. Incluye retrabajos y control de calidad en tus datos
Si una parte de la producción debe repetirse, esa repetición consume otra vez impresora, consumibles, prensa y tiempo. Por eso la capacidad útil se calcula con piezas terminadas aceptables, no con ciclos ejecutados.
Registra la causa del retrabajo. Si se concentra en un material, proveedor, archivo o parámetro, corregir el origen puede liberar más capacidad que comprar una segunda máquina.
Cuando estés evaluando qué familias conservar en el catálogo, la guía sobre productos de sublimación para vender te ayuda a considerar repetibilidad y dificultad operativa además de la apariencia comercial.
9. Usa la capacidad para prometer fechas de entrega
Antes de confirmar una fecha, revisa la carga ya comprometida en la estación limitante. El nuevo pedido debe caber junto con los trabajos existentes, no en una agenda vacía imaginaria.
- Calcula la carga del pedido nuevo por etapa.
- Revisa la carga ya comprometida para el mismo periodo.
- Compara ambas contra los minutos planificables reales.
- Reserva tiempo para preparación, cambios y control.
- Promete una fecha que el sistema pueda sostener sin alterar parámetros técnicos.
Si un cliente solicita una cantidad grande, esta revisión también mejora la conversación comercial. Puedes explicar que la fecha depende de capacidad reservada y no únicamente de “tener la máquina”. Para estructurar la propuesta económica de un pedido ya definido, consulta cómo cotizar trabajos de sublimación.
10. No aumentes velocidad sacrificando proceso o seguridad
La capacidad se mejora eliminando esperas, reduciendo movimientos, preparando lotes, estandarizando archivos y corrigiendo cuellos de botella. No debería mejorarse acortando arbitrariamente tiempos de transferencia, usando temperaturas distintas a las recomendadas, sobrecargando equipos o ignorando las indicaciones del fabricante.
Para temperatura, presión, ventilación, carga eléctrica, mantenimiento y límites de uso, sigue la documentación del fabricante del equipo y la ficha técnica del sustrato. Si una mejora sólo funciona cuando operas fuera de especificación, no es una mejora de capacidad sostenible.
11. Mejora primero el cuello de botella medido
Cuando ya sabes qué etapa limita, busca mejoras específicas antes de comprar equipo:
- preparar archivos antes de iniciar la producción;
- agrupar pedidos compatibles en lotes;
- tener herramientas y consumibles en ubicaciones fijas;
- crear plantillas por producto;
- separar preparación y acabado para que la estación crítica no espere;
- reducir causas de retrabajo;
- programar mantenimiento fuera de los periodos comprometidos;
- registrar tiempos después de cada cambio importante.
Si el problema es movimiento, desorden o mezcla de pedidos, reorganizar el flujo puede liberar capacidad sin comprar maquinaria. Si la estación sigue saturada después de estabilizar el proceso y la demanda lo justifica, entonces puedes evaluar una ampliación con mejores datos.
12. Crea una hoja de capacidad semanal
No necesitas un sistema complejo. Una hoja sencilla puede convertir la capacidad en una herramienta de decisión. Incluye:
- familia de producto;
- pedido o folio;
- cantidad;
- fecha comprometida;
- minutos de preparación;
- minutos de impresión;
- minutos en la estación de transferencia;
- minutos de acabado y empaque;
- retrabajo registrado;
- estado del pedido.
Al final de cada periodo compara lo planeado contra lo ejecutado. Si tus estimaciones fallan siempre en la misma etapa, actualiza la ficha. La capacidad útil mejora cuando tus tiempos dejan de ser suposiciones y se convierten en datos de tu propio taller.
Checklist para saber si puedes aceptar un pedido grande
- El producto y sus parámetros ya fueron probados.
- Conoces la cantidad y variantes reales.
- Tienes medidos los tiempos de las etapas críticas.
- Identificaste el cuello de botella para esa familia.
- La carga existente ya está incluida en la agenda.
- El material y los consumibles estarán disponibles a tiempo.
- Existe margen operativo para incidencias razonables.
- La fecha no depende de operar fuera de especificaciones.
- El control de calidad y el empaque también tienen capacidad.
- La entrega final está contemplada en el plan.
Si quieres profundizar en la construcción completa del proyecto —equipo, catálogo, producción, costos y organización— puedes revisar el recurso relacionado con esta guía y compararlo con la etapa actual de tu negocio.
Consulta la información vigente del curso y decide si su contenido encaja con lo que quieres desarrollar en tu negocio de sublimación.
Explorar el cursoPreguntas frecuentes sobre capacidad de producción en sublimación
¿Qué significa capacidad de producción en sublimación?
Es la cantidad de trabajo que tu operación puede terminar en un periodo concreto bajo condiciones definidas. No depende sólo de la velocidad de la prensa: también intervienen preparación, impresión, carga y descarga, enfriado cuando aplique, control de calidad, empaque y cualquier otra etapa necesaria para entregar el pedido.
¿Cómo calculo cuántas piezas puedo producir al día?
Mide el tiempo real de cada etapa, calcula la capacidad de cada estación con tus horas efectivamente disponibles y localiza el cuello de botella. La capacidad diaria del sistema no puede superar de forma sostenible la capacidad de su etapa limitante. Usa registros propios y deja margen para preparación, incidencias y cambios de producto.
¿El tiempo de prensado es suficiente para calcular capacidad?
No. El tiempo de prensado es sólo una parte del ciclo. Debes considerar también colocación, fijación, carga, descarga, preparación de la siguiente pieza, manipulación segura, revisión y tareas que no puedan ejecutarse en paralelo.
¿Cómo calculo capacidad si vendo varios productos sublimados?
Mide cada familia por separado y convierte los pedidos a minutos o carga de trabajo por etapa. Una taza, un textil y un blank plano pueden usar equipos y tiempos distintos. No conviene sumar unidades diferentes como si todas consumieran la misma capacidad.
¿Qué hago si recibo más pedidos de los que puedo producir?
Prioriza por fecha y carga real, ajusta promesas de entrega antes de aceptar, redistribuye tareas que no dependan del cuello de botella y evalúa si conviene ampliar turnos, equipo o apoyo sólo cuando los datos muestren una limitación repetida. No sacrifiques parámetros técnicos o seguridad para acelerar.
¿Cuándo conviene comprar otra prensa o ampliar equipo?
Cuando el cuello de botella está medido, se repite durante suficiente tiempo y la demanda justificable supera de forma consistente la capacidad disponible. Antes de invertir, confirma que el problema no sea preparación, organización, mantenimiento, archivos, abastecimiento o retrabajos.
Conclusión
Calcular la capacidad de producción en sublimación exige medir el proceso completo, separar tiempo activo y tiempo de equipo, identificar el cuello de botella y convertir cada pedido en carga de trabajo. Con esos datos puedes prometer fechas con más criterio, detectar dónde se pierde tiempo y decidir si necesitas reorganizar el flujo o ampliar recursos. La cifra correcta no viene de una tabla externa: se construye con los ciclos, productos y condiciones reales de tu operación.